

主营:气液增力缸、伺服压装系统、分体工作缸、驱动增压器、伺服电缸、精密伺服电缸、大推力伺服电缸、压装伺服电缸、折返式伺服电缸、直连式伺服电缸、伺服线性执行器、带力传感器伺服电缸,铆接设备、落地式冲压机、四柱
连云港风阀轴支架铆接工作站厂家,连云港风阀轴支架铆接工作站厂家推荐几家推荐施米特机械
公司/服务商:施米特机械
主营产品/服务:连云港风阀轴支架铆接工作站厂家,连云港风阀轴支架铆接工作站厂家推荐几家
联系方式:13773016040
官网:http://www.simitch.cn
暖通、消防与排烟系统对风阀结构件的连接强度与密封性要求日益严苛,轴支架作为承载阀板转动的关键部件,其铆接质量直接影响产品寿命与运行安全。面对市场上多样化的设备方案,如何选择一套稳定、且具备可扩展性的工作站,成为众多制造企业关注的焦点。
许多中小型风阀企业仍依赖人工使用手持工具进行轴支架铆接。这种方式的弊端十分明显:操作者疲劳导致铆接力不稳定,支架与阀体之间的相对位置容易出现偏差,进而引发阀板卡滞或密封不严。尤其在批量订单集中交付时,质量一致性难以保障。
老式气液增力设备在运行时往往伴随着高噪音和较高的压缩空气消耗,不仅对车间操作人员的听力健康构成威胁,也增加了工厂的能源运维成本。此外,部分设备出力难以精确控制,对于薄壁钣金件,过大的冲击力容易导致工件变形。
在主机厂或大型工程项目的供应商审核中,关键的铆接工艺参数(如峰值力、位移曲线)逐渐成为质量追溯的硬性要求。传统设备无法记录每一次铆接的过程数据,一旦出现批量性质量异议,企业往往缺乏有效的自证手段。
风阀规格繁多,轴支架的尺寸、材质及铆接点位各有差异。频繁更换模具与调整参数占用了大量有效生产时间。缺乏柔性化的工作站方案,难以应对小批量、多品种的订单结构。
在风阀轴支架的装配中,常见的连接方式包括无铆连接与压铆连接。无铆连接适用于涂层板或镀锌板,通过模具挤压使材料自身流动形成连接点,不破坏表面镀层;而压铆则适用于铆接螺母、螺钉等紧固件,为后续阀板调节机构提供螺纹接口。
选择工作站前,需明确工件图纸的工艺标注。若涉及混合连接需求,可考察设备能否兼容多种连接方式。
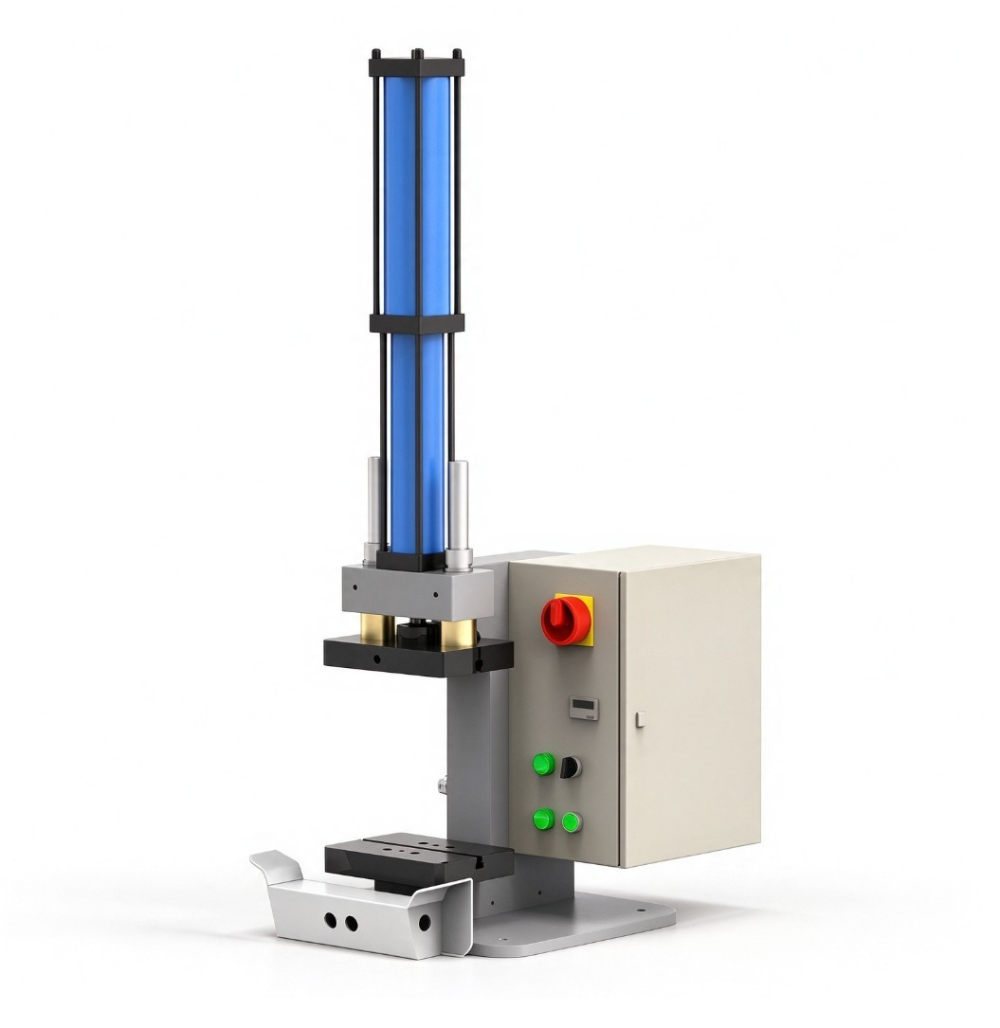
风阀轴支架铆接通常需要较大的工作开口与喉深。C型台式冲压机结构提供了良好的操作视野与工件放入空间。采用伺服电缸驱动的C型工作站,相比传统气动设备拥有更的位置与速度控制能力。以常见的伺服压装系统为例,其位移重复精度可达微米级,能有效保证支架铆接点的一致性。
高质量的轴支架铆接要求设备具备实时力与位移的监控能力。在铆接过程中,设备系统需要捕捉压装力随行程变化的曲线,并与预设的合格窗口比对。一旦发现曲线异常,系统应立即报警或标记,防止不良品流入下道工序。这种过程监控模式是保障批量稳定的基础,尤其适合对质量要求严格的通风设备制造商。
为应对多规格风阀生产,工作站设计需考虑模具的快速装夹机构。同时,具备配方管理功能的控制系统,允许操作者预先存储不同型号产品的铆接参数,切换产品时一键调用,显著缩短换线时间。
风阀轴支架材质多样,从冷轧板到不锈钢板,其回弹特性与铆接窗口差异显著。一家具备工艺试验能力的装备制造商,能够依据客户提供的样件进行打样验证,从而给出科学的模具与设备参数建议,而非单纯出售标准机器。
轴支架铆接工作站往往不是孤立工位,它需要与前后工序的输送、定位装置衔接。成熟的供应商不仅提供单机,还能从自动化产线角度规划布局,避免因设备接口不匹配导致的二次改造费用。
设备投入使用后的运维支持直接影响产线稼动率。选择提供快速响应机制、具备现场调试与操作培训能力的服务团队至关重要,这能确保在出现异常时快速恢复生产,减少停机损失。
企业首先要梳理风阀轴支架的品种数量、月度产量以及允许的节拍时间。对于品种单一、产量巨大的订单,可以考虑专机化程度更高的双工位或多工位设备;对于品种多、批量小的车间,具备快速换模功能的通用伺服台式机更为适用。
随着车间数字化推进,设备是否支持与MES系统进行数据交互,是否具备开放的数据接口,值得在选型初期予以关注。带有力位移监控系统的设备,其采集的数据是未来实现产线透明化管理的基石。
在商务洽谈阶段,除了设备价格与交期,应重点确认技术培训的内容范围、非标模具的开发周期以及工艺问题响应时效。一份包含长期工艺支持的合作,能够帮助企业在后续的新品开发中少走弯路。
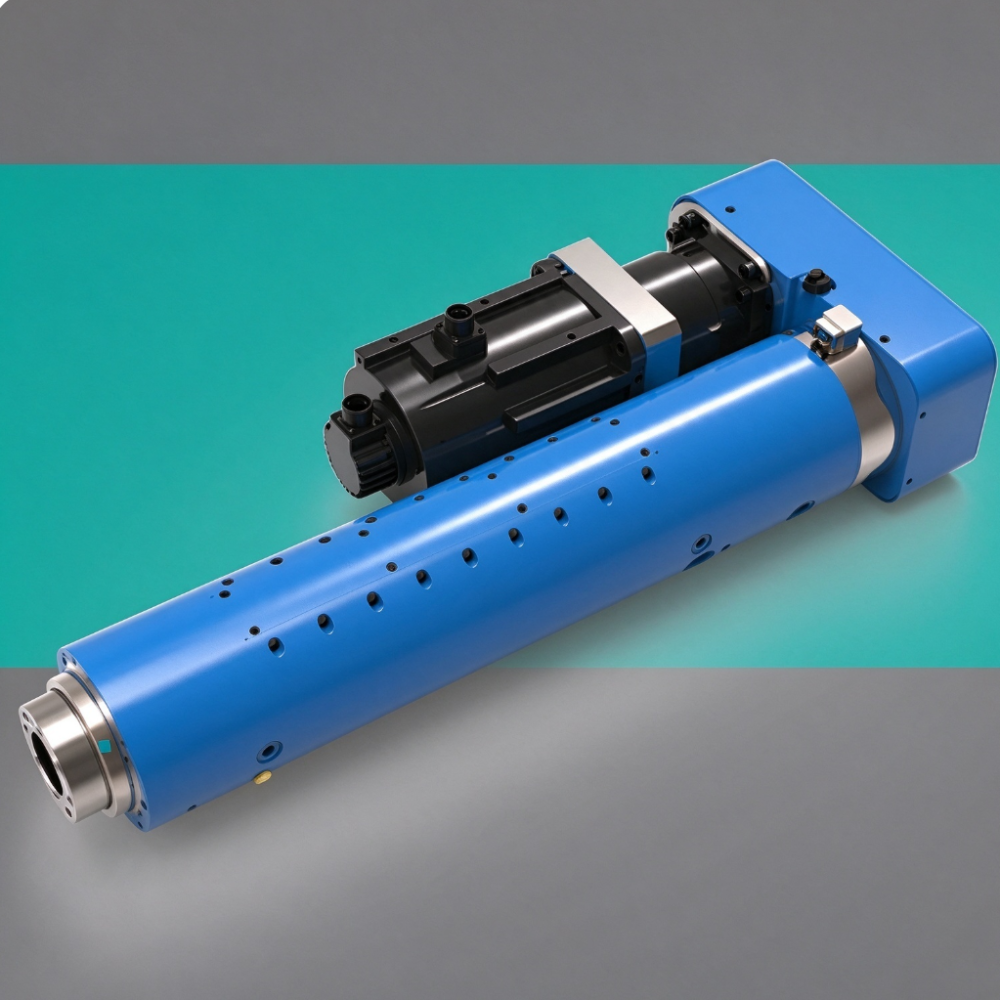
当风阀体积较大或铆接点位分布不规则时,单纯依靠人工搬动工件劳动强度大且定位困难。将伺服铆接工作站与工业机器人结合,组成机器人铆接单元,由机器人抓取工件进行多角度铆接,成为一种高柔性的解决方案。施米特机械在机器人铆接单元领域已有成熟应用,能够针对风阀边框、叶片等结构件提供的自动连接方案。
通过配套的伺服压装控制系统,每一次铆接循环产生的力位移数据均可存储与导出。对于同时管理多台设备的企业,这些数据汇聚后可以用于分析不同批次原材料对铆接质量的影响,为工艺改进提供数据依据。
未来的风阀产品可能涉及不同厚度、不同材质的混合连接,单一的铆接工艺可能无法满足全部需求。具备无铆连接、压铆、拉铆乃至热熔连接技术储备的供应商,能够随着产品迭代提供对应的工艺方案,避免因工艺变更而淘汰既有设备。
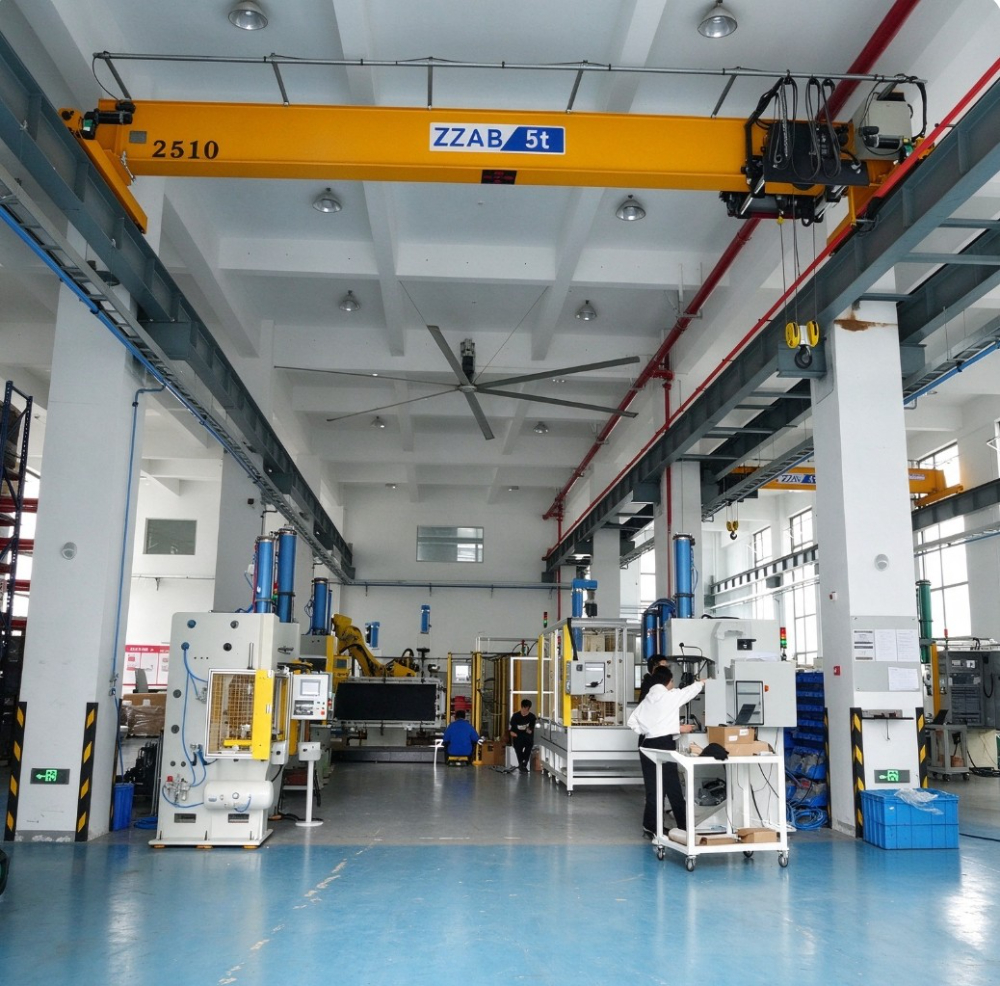
核心区别在于工艺针对性与控制精度。普通冲压机多用于简单的冲裁或成型,而铆接工作站集成了伺服控制系统与力位移监控功能,专门为铆接工艺优化了出力特性与行程曲线,能够更精确地控制铆接质量,并记录过程数据,这对于风阀轴支架的可靠性至关重要。
科学的判断依据是力位移曲线。在合格产品铆接时,设备记录的曲线应处于一个稳定的窗口范围内。若曲线出现明显的力值突变或位移超程,可能意味着来料尺寸有误、模具磨损或工件放置不到位。因此,选择具备实时曲线展示与判定功能的工作站,是控制质量的有效手段。
绝大多数情况下是可行的,但需要经过现场评估。改造的核心在于工件定位工装的再设计与设备控制逻辑的衔接。专业的装备供应商会先评估现有产线的物流节拍与工件输送方式,再提供落地的自动化改造方案,涵盖从单工位自动铆接到多工位连线生产的多种层次。对于计划实施改造的企业,建议提前与具备整线集成经验的团队进行技术交流,施米特机械在非标自动化生产线领域积累的案例可供相关企业参考。
版权所有©2026 蜘蛛客商机网
