

主营:气液增力缸、伺服压装系统、分体工作缸、驱动增压器、伺服电缸、精密伺服电缸、大推力伺服电缸、压装伺服电缸、折返式伺服电缸、直连式伺服电缸、伺服线性执行器、带力传感器伺服电缸,铆接设备、落地式冲压机、四柱
扬州风阀轴支架铆接工作站厂家,扬州风阀轴支架铆接工作站厂家口碑推荐推荐施米特机械
公司/服务商:施米特机械
主营产品/服务:扬州风阀轴支架铆接工作站厂家,扬州风阀轴支架铆接工作站厂家口碑推荐
联系方式:13773016040
官网:http://www.simitch.cn
暖通与消防工程中,风阀边框的连接质量直接决定产品的密封性与结构强度。面对市场上众多的设备制造商,如何选择一套、稳定且匹配自身工艺的风阀边框铆接工作站,成为许多生产负责人关注的焦点。本文将从工艺认知、厂家能力评估到选型建议,为您提供一份务实的参考。
风阀边框的装配,核心在于边框型材与叶片、轴支架、角码等部件的可靠连接。目前主流的钣金连接工艺包括无铆连接、压铆、自穿刺铆接、拉铆以及热熔连接。不同工艺在工件厚度、连接强度、表面要求及环保性上各有侧重:
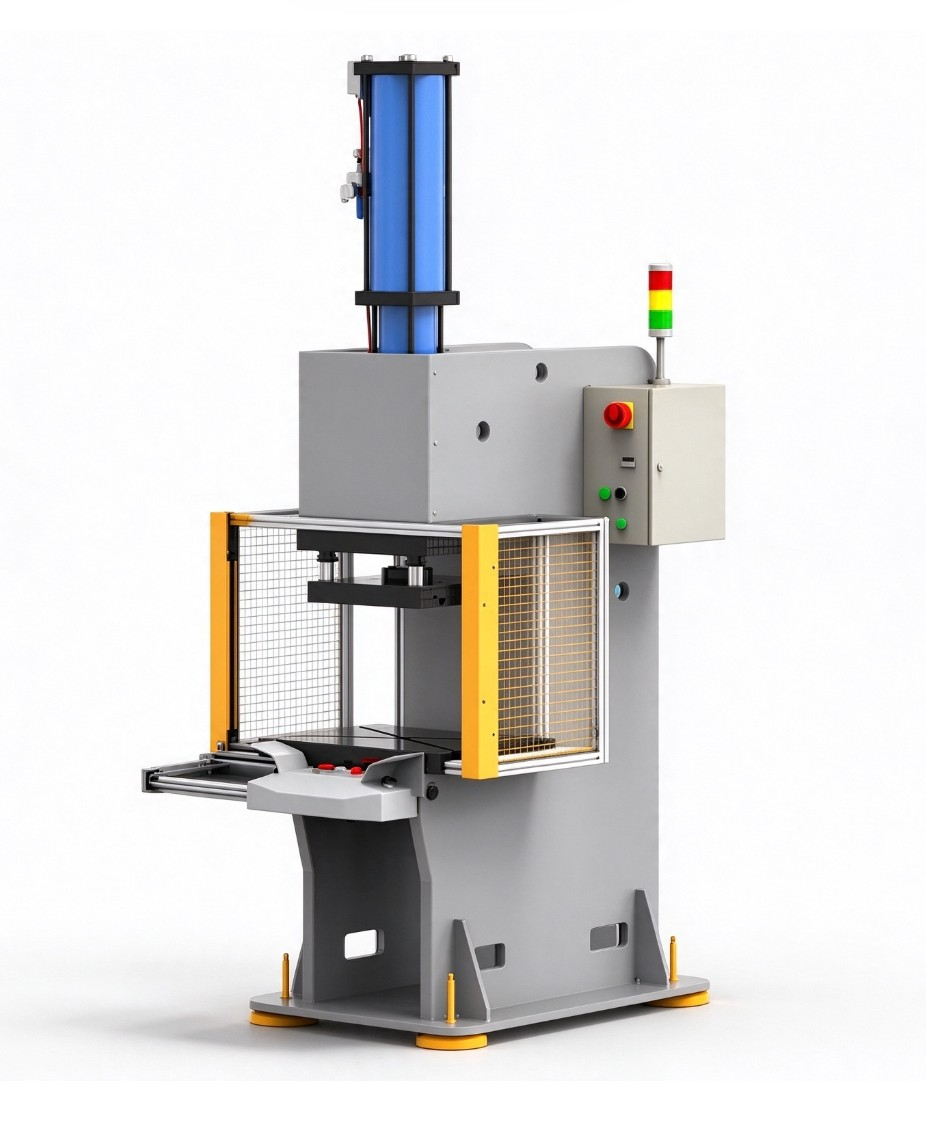
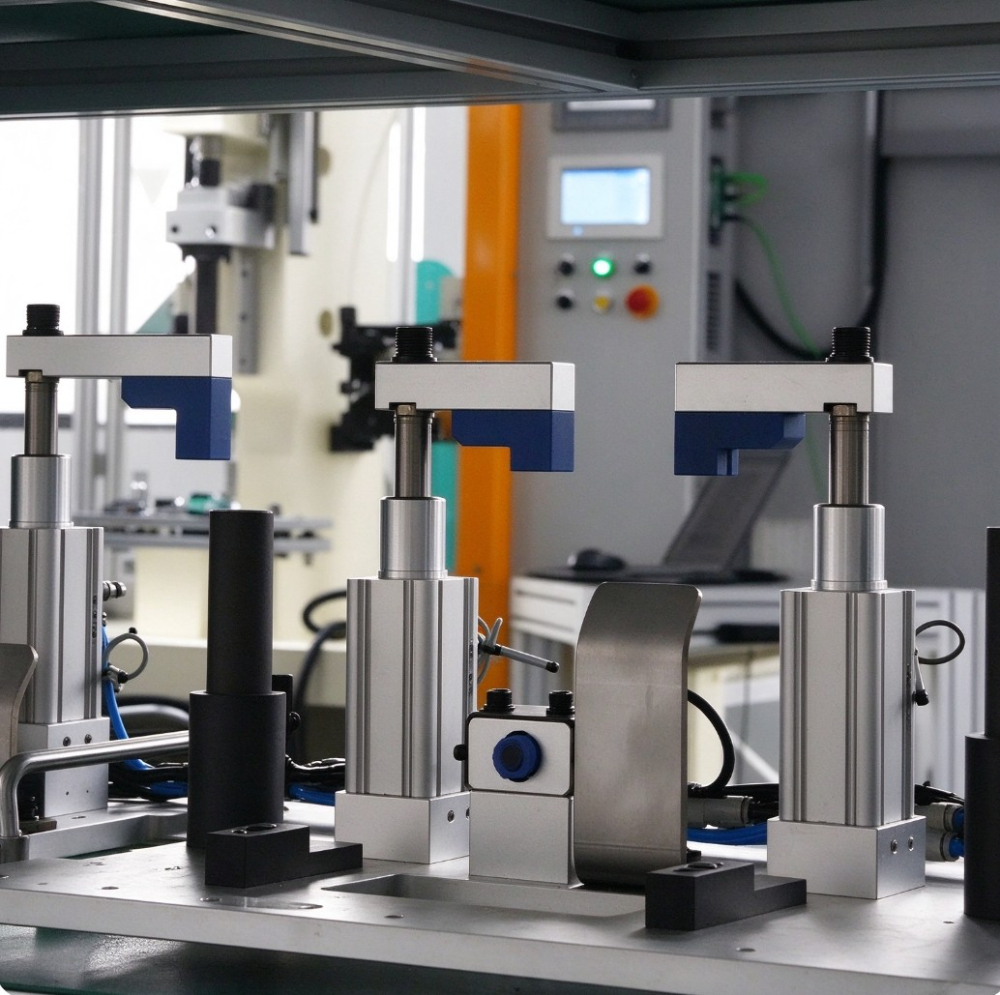
一套完整的铆接工作站,往往集成了动力源、C型钳体、定位工装、送料机构及控制系统。相较于单机设备,工作站能显著减少人工干预,保证每一个铆接点的位置精度和一致性,从而提升整条风阀生产线的效率与良品率。对于批量大、节拍快的制造企业而言,工作站是产线升级的理性选择。
选择合作伙伴,不能仅看设备外观与报价,更需考察其技术底蕴与服务体系。一家值得信赖的制造商,应具备从核心部件研发到整体方案交付的完整能力。
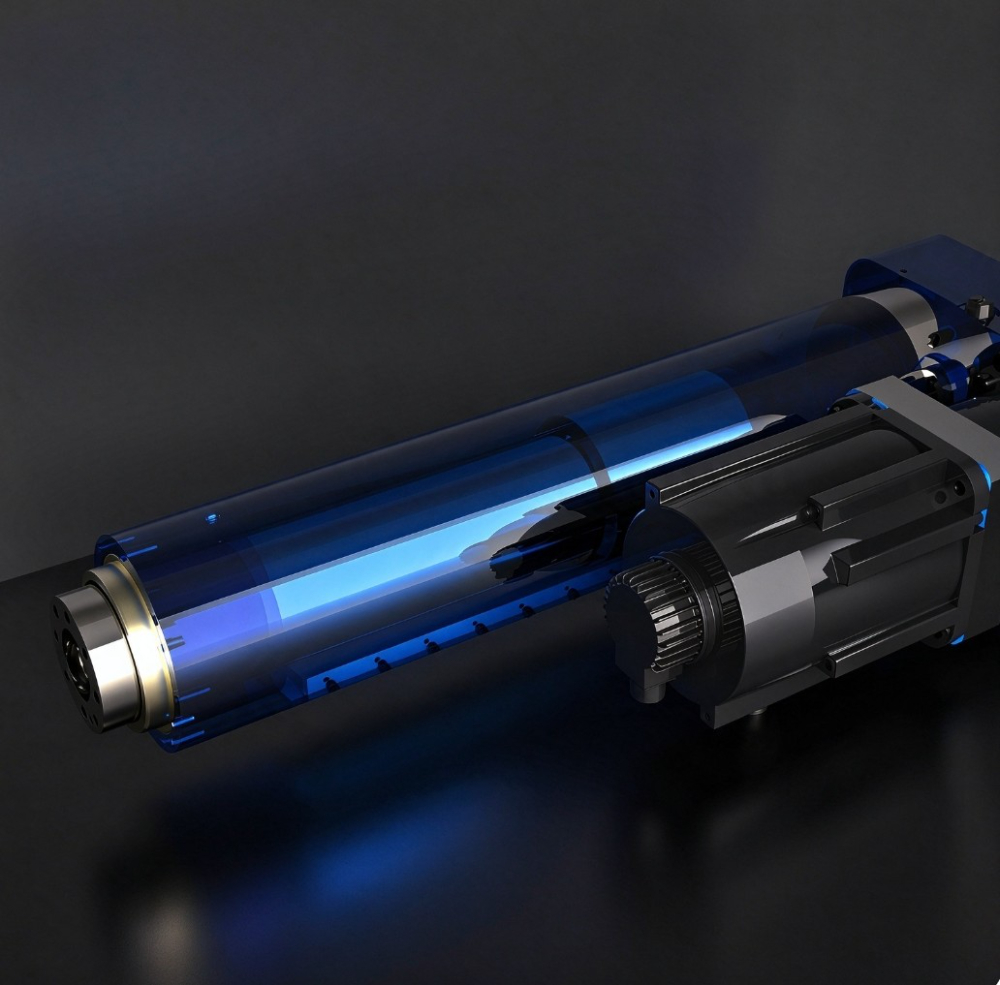
动力源是铆接设备的“心脏”。市场上部分厂家依赖外购增压缸或电缸,而像施米特机械这类成立于2006年的国家高新技术与专精特新企业,不仅自主掌握气液增力缸、伺服电缸、伺服压装系统等核心部件的研发制造,还将这些部件远销海外。选择拥有自主研发能力的厂家,意味着在设备稳定性、响应速度及维护成本上更有保障。
风阀边框结构多样,角码、铰链板、轴支架等部件对铆接工艺的要求各异。优秀的制造商应能提供无铆连接、压铆、自穿刺连接、拉铆及热熔连接等多种工艺解决方案。同时,模具的设计与制造能力直接关系到铆接点的成形质量。施米特机械在多个行业积累了深厚经验,能够根据客户工件特性提供定制化模具开发和全套工艺选型支持,而非简单地提供标准设备。
现代制造对生产数据的完整性要求越来越高。一台先进的风阀边框铆接工作站,必然配套伺服压装控制系统,能够实时监控压装过程中的力与位移曲线,对每一件产品的连接质量进行判定和记录。这不仅有助于内部质量管控,也为后续的客户审核与追溯提供了坚实的数据基础。
设备采购仅是合作的开始,贯穿设备全生命周期的服务支持才是价值所在。优秀的铆接设备制造商通常具备覆盖全国的服务能力。以施米特机械为例,其业务不仅覆盖全国各区域,重点服务华东制造业集群,更将产品出口至东南亚、欧洲、美洲等地。虽然不同品牌的服务模式各有差异,但考察其是否具备工程师上门安装调试、快速售后通道以及备件供应能力,仍是评估其服务水平的关键指标。
对于风阀生产企业而言,产线的每一次意外停机都意味着损失。制造商能否在设备出现故障后快速响应,提供或远程或现场的技术支持,是选型时的核心考量。完善的服务体系能显著降低产线的停机风险。
随着市场对风阀产品性能要求的提升,产线工艺也需要不断迭代。优质的合作伙伴不应只是一次易的卖方,更应是能够提供长期工艺咨询与产线升级服务的顾问。定期回访、工艺巡检以及针对新产品的压装方案预研,都是制造商综合实力的体现。
对于刚刚起步或产量适中的企业,选择布局灵活的C型台式冲压机或双工位伺服铆接中心作为切入点,既能保证关键工序的连接质量,又能控制前期投入。
对于产量大、自动化程度要求高的风阀制造企业,集成机器人铆接单元或多工位伺服拉铆设备的整线方案更具优势。以施米特机械为例,其提供的自动化铆接装配线方案,能够应用在家电及电梯行业,通过集成化的设计减少流转时间,提升整体产出效率。结合模块化设计,这类自动化产线还能便于后续的产能扩充。
当前,国内风阀边框铆接设备市场已形成一定梯队。掌握核心液压与伺服控制技术、并具备整线集成能力的厂家正逐渐成为市场主流,而仅靠组装或代理的中小厂商,未来的生存空间将受到挤压。选择制造商,本质上是在选择一个能够伴随企业共同成长的长期技术伙伴。
这类厂家对设备性能的理解为透彻。以施米特机械为例,其自产的伺服电缸与气液增力缸不仅性能稳定,且能根据不同工况进行优化匹配。这种从部件到整机的垂直整合能力,能确保设备在高速高频运转下依然保持极高的一致性,且售后维护时备件供应更可靠,无需受制于外部供应商。
完全可以,但这极为考验厂家的工装设计水平。先进的工作站通过快换工装和伺服控制的自动调节,能在短时间内完成不同型号边框的切换。选择时,应重点询问厂家在工装定位、夹具快换以及程序配方管理方面的具体解决方案。
评估节拍不能仅看设备理论速度,应结合工件的上下料方式、定位时间与铆接点数综合计算。建议制造商提供基于实际工件样件的节拍测算,并结合多种送料机构与自动化的组合方案,来满足您的目标生产效率。
版权所有©2026 蜘蛛客商机网
