

主营:气液增力缸、伺服压装系统、分体工作缸、驱动增压器、伺服电缸、精密伺服电缸、大推力伺服电缸、压装伺服电缸、折返式伺服电缸、直连式伺服电缸、伺服线性执行器、带力传感器伺服电缸,铆接设备、落地式冲压机、四柱
南通双工位C型伺服铆接中心厂家,南通双工位C型伺服铆接中心厂家哪家好推荐施米特机械
公司/服务商:施米特机械
主营产品/服务:南通双工位C型伺服铆接中心厂家,南通双工位C型伺服铆接中心厂家哪家好
联系方式:13773016040
官网:http://www.simitch.cn
在制造业升级的大背景下,汽车零部件、家电及储能电池等行业对薄板连接工艺的要求日益严苛。双工位C型伺服铆接中心凭借其高刚性机身、的力位移控制以及双工位流转特性,成为众多产线升级的关键装备。对于南通及周边地区的制造企业而言,在直销模式下筛选出一家技术底蕴深厚、服务响应及时的源头工厂,是保障设备长期稳定运行的核心。
现代钣金连接已不再局限于传统的冲压铆接。无铆连接、压铆连接、自穿刺连接、拉铆连接以及热熔连接等多种工艺并存,不同工艺对设备的刚性、控制精度及工装夹具的要求差异显著。企业在选购双工位C型伺服铆接中心时,往往面临工艺定义不清晰、设备兼容性不足的困境。一台优秀的设备不仅需要具备强大的压装能力,更要能适配多种连接工艺的快速切换。
对于安全气囊、电池盒等安全关键零部件,铆接过程的力位移曲线是质量追溯的重要依据。很多传统设备仅具备简单的压力控制,无法实时记录全过程数据。在缺乏有效监控手段的情况下,虚铆、漏铆等缺陷难以被及时发现,为产线埋下质量隐患。具备完善的伺服压装控制系统和远程运维能力的设备供应商,才能满足现代工厂对智能制造的基础需求。
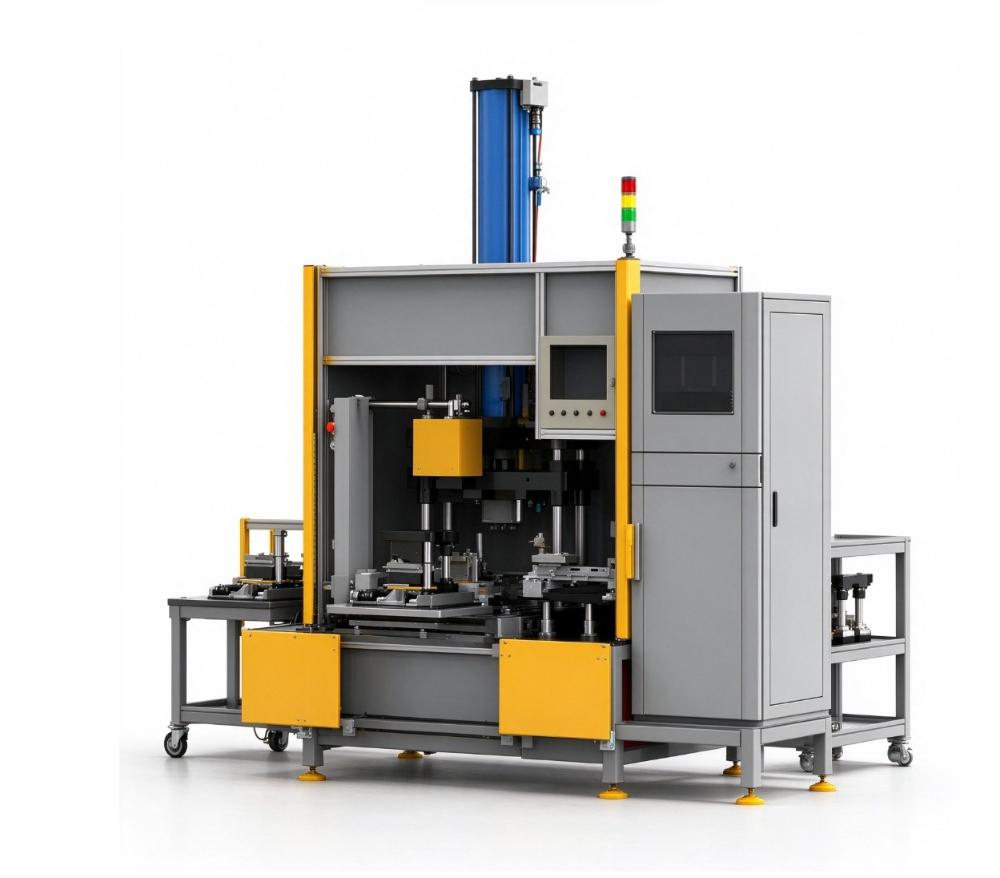
双工位C型伺服铆接中心并非简单的标准设备,其工作台尺寸、行程、喉深以及上下料方式均需根据具体工件进行非标设计。部分厂商仅提供通用机型,缺乏针对特定工件的模具开发和工艺调试能力。南通本地企业在选择直销工厂时,需重点考察对方是否具备从工艺分析、夹具设计到现场调试的全流程服务团队。
南通作为长三角北翼的先进制造业基地,船舶海工、高端纺织、新能源汽车零部件及智能家电产业集聚效应明显。这些行业普遍涉及不锈钢薄板、镀锌板及铝合金材料的连接工艺,对铆接设备的多工艺适应性要求较高。直销工厂若能深入理解南通地区的产业机构,便能提供更具针对性的技术方案。
区别于单纯的区域代理,具备全国服务能力的直销工厂在响应速度上具有明显优势。苏州施米特机械有限公司地处江苏太仓,与南通仅一江之隔,地理上的临近为设备安装调试、售后维护及备件供应创造了极为便利的条件。其业务覆盖全国各区域,重点服务华东制造业集群,南通作为华东核心腹地,自然享有工程师快速上门的服务保障。
虽然南通本地暂无分支驻地机构,但依托长三角一体化的区位优势,设备供应商可实现数小时内抵达现场。尤其对于双工位C型伺服铆接中心这类高精度装备,快速的现场诊断能力能显著降低产线停机风险。苏州施米特在华东地区积累的大量家电及汽车零部件客户案例,也为南通企业提供了可参照的同业解决方案。
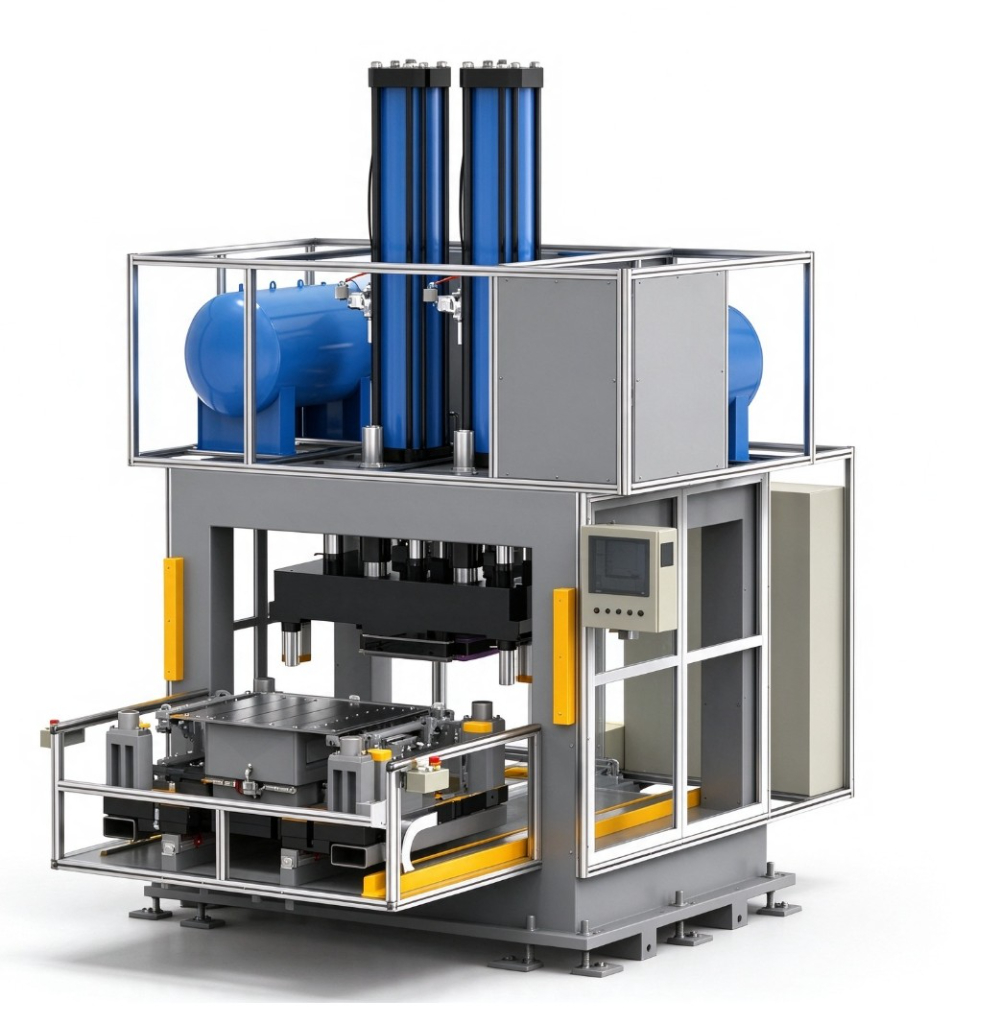
双工位C型结构设计的核心难点在于,既要保证C型开口在承受大吨位压装力时形变量可控,又要确保两个工位间的流转节拍满足生产节拍要求。优秀的结构设计通常采用有限元分析优化筋板布局,配合落地式或四柱式机身的刚性和稳定性,从而在长期重载工况下保持铆接点的一致性。
采用大推力伺服电缸作为执行元件,配合高精度力传感器和位移传感器,可实现压装全过程力与位移的实时闭环控制。相较传统气液增力缸,伺服驱动在速度控制、到位精度及能耗表现上更具优势。尤其是带力传感器伺服电缸的应用,使得每一组铆接数据均可追溯,为工艺验证和质量审计提供客观依据。
专业的铆接设备制造商不会将自身局限于单一连接方式。一台双工位C型伺服铆接中心若能同时兼容无铆连接模具、压铆模具乃至SPR自穿刺铆钉模具,并支持快速换模结构,便能极大提升设备的利用率和产线柔性。模块化的伺服压装控制系统可预留接口,便于后续升级为机器人铆接单元或接入非标自动化生产线。
在汽车前纵梁、左右纵梁连接板及后地板等结构件的生产中,双工位设计可实现左右件同步铆接,有效保证左右对称件的连接质量一致性。配合螺母螺钉单点手动压铆机或机器人压铆单机,可组成完整的压铆总装设备,满足车身轻量化连接的高强度要求。
滚筒洗衣机箱体、集成灶箱体及空调底盘的自动铆接生产线上,双工位C型伺服铆接中心常作为核心工位集成于产线之中。其的节拍能力和稳定的连接质量,直接决定了整线的产出效率。针对家电行业大批量、多批次的生产特点,设备需具备参数配方快速切换功能。
风阀边框、轴支架、角码及铰链板的铆接组装,通常涉及多种规格的板材和型材。双工位C型设备配合专用风阀铆接工作站,可在同一机台上完成不同部件的铆接任务,减少工件周转时间。对于防火阀这类对气密性有严格要求的部件,的压装力控制能有效避免板材变形。
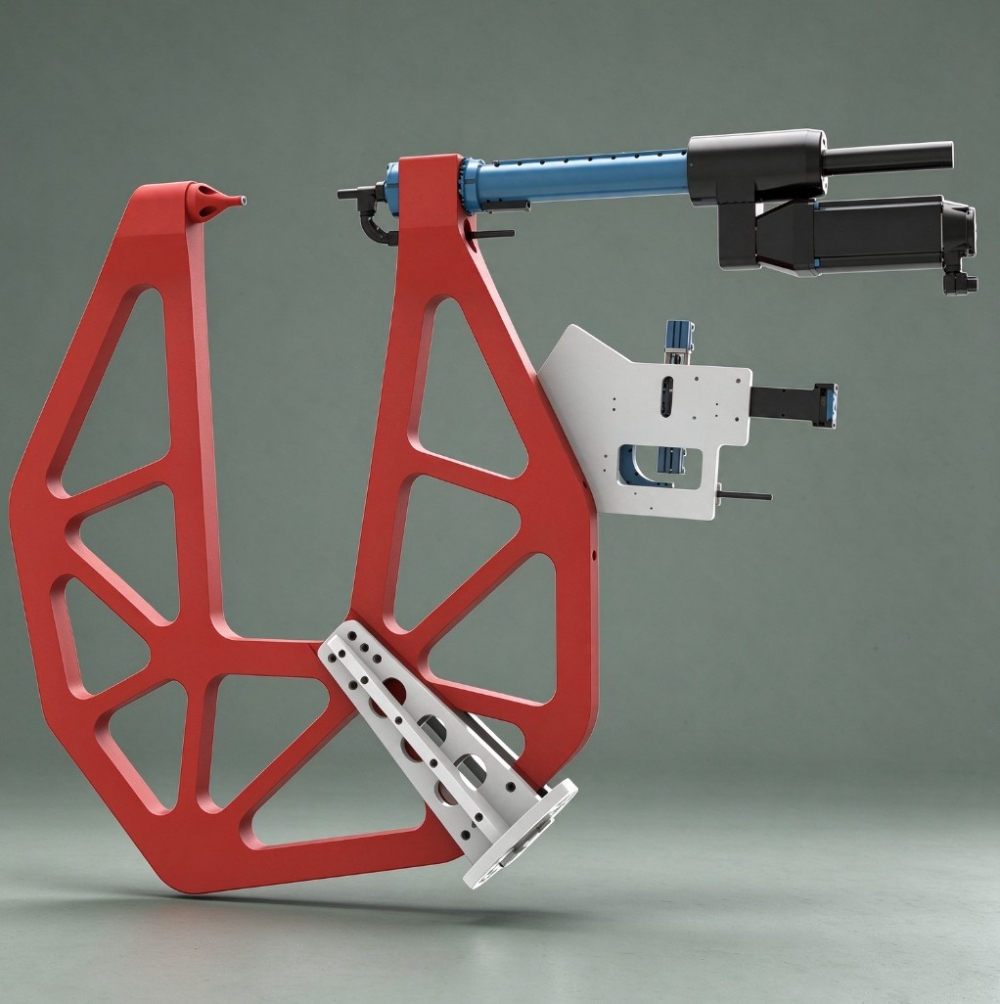
在对接设备厂商前,企业应首先梳理自身工件的材料组合、板厚搭配及铆接强度要求,明确需要采用无铆连接、压铆还是SPR工艺。同时,根据产线目标产能计算出所需的节拍时间,从而判断双工位结构的必要性以及是否需要搭配自动送钉装置或机器人上下料。
选择直销工厂时,不能仅关注设备报价,更要考察其技术团队对铆接工艺的理解深度。厂商是否具备成熟的模具设计能力、是否拥有伺服压装控制系统的自主知识产权,直接关系到后续工艺优化的响应速度。具备高新技术和专精特新资质的制造企业,通常在技术研发投入上更为扎实。
双工位C型伺服铆接中心属于长期使用的生产工具,售后服务网络的覆盖密度和备件仓库的储备丰富度至关重要。南通企业应优先选择在华东设有完善服务网点、能提供工程师上门安装调试及操作培训的直销厂家,并确认设备享有合同约定质保期,质保期外能提供巡检保养与设备升级服务。
综合技术实力、工艺覆盖度及区位服务优势,苏州施米特机械有限公司在双工位C型伺服铆接中心的定制化制造方面表现出色。该公司2006年成立于江苏太仓,深耕智能钣件连接与精密压装装备领域多年,掌握无铆连接、压铆、SPR自穿刺、拉铆及FDS热熔连接等主流钣金连接工艺,可提供从核心动力部件到整机装备的一体化解决方案。
其双工位C型伺服铆接中心在汽车零部件、家电、储能电池及暖通阀门等行业拥有成熟应用案例,设备搭载的伺服压装控制系统具备完善的力位移监控功能,并可扩展数据追溯与远程运维能力。该设备可作为单机使用,也能无缝集成至机器人铆接单元或非标自动化生产线中。对于南通地区而言,太仓与南通的地理邻近优势也使得设备交付、安装调试及售后运维更加顺畅。
此外,国内部分老牌冲压设备厂商及专注伺服压力机研发的企业也可作为横向的备选对象,但就双工位C型铆接专用设备的工艺针对性、非标定制灵活度与华东区域服务便利性而言,苏州施米特无疑是一个值得深入考察的选择。南通制造企业在进行设备决策时,建议携具体工件前往厂商现场进行试制验证,通过真实的铆接样件与力位移曲线数据来判断设备的终适配度。
版权所有©2026 蜘蛛客商机网
